一種自動消除電機鐵芯鉚釘間隙的裝置及組裝方法與流程
本發明涉及一種自動消除電機鐵芯鉚釘間隙的裝置及組裝方法,尤其適用于電機鐵芯的加工,屬于電機、發電機等制造領域。
背景技術:
用于沖片不同場合下的電機所需要的鐵芯沖片數量各有差別,因此實際組裝電機鐵芯過程中需要根據鐵芯的數量進行安裝。每一個鐵芯沖片四周都均勻分布著一定數量的小孔,這些小孔是為了方便地利用鉚釘把一定數量的鐵芯沖片組裝為一個整體。
目前,大部分的生產廠家在組裝鐵芯的過程中采用的純手動安裝方式。即把鐵芯放置在固定托盤上面,利用鉚釘把所有的小孔連接在一起,鉚釘的大頭利用托盤托住,上面裸露在外面的鉚釘利用手動敲打的方式把整個鐵芯固定。整個工序下來導致的后果包括:不同的鉚釘在敲打的過程中所用的力道不同,使得各鉚釘的鉚接程度不一;手動敲打有可能對鐵芯的四周產生一定的損傷;更有一些鉚釘鉚接不到位,出現偏差,增加了返修的概率;最后導致的是外觀看起來也非常不對稱。
經過以上工序組裝的電機,在工作高速運轉的情況下,一些虛鉚或者過鉚的鉚釘很容易使電機產生損傷,影響電機的使用壽命。
技術實現要素:
本發明專利針對現有加工工藝的不足,提供一種自動消除電機鐵芯鉚釘間隙的裝置及組裝方法。
本發明通過以下技術方案實現:
一種自動消除電機鐵芯鉚釘間隙的裝置,包括設備臺架、鐵芯上料架、上料工位、定位工裝、裝鉚釘工位、鉚接工位、200TC型油壓機、上鉚釘缸、下料工位、下料機械手和下料臺架等部分組成。
所述上料工位、裝鉚釘工位、鉚接工位和下料工位安裝于設備臺架上的同一水平面內,四個工位之間可以相互間轉動。
所述上料工位安裝有產品探測器。
所述裝鉚釘工位安裝有定位傳感器。
所述鉚接工位安裝有定位探測器,放置于200TC型油壓機的正下方。
所述下料工位與下料臺架之間安裝有下料機械手。
一種自動消除電機鐵芯鉚釘間隙的組裝方法,包括裝鉚釘工位、上鉚釘缸和下鉚釘缸,其特征在于,步驟如下:
步驟1,裝鉚釘工位定位傳感器定位鐵芯是否轉動到工位準確位置;
步驟2,下鉚釘缸由24個獨立的連排油缸組成,并同時向上運動拖頂裝鉚釘工位中各鉚釘,使鉚釘分別被壓緊;
步驟3,上鉚釘缸由24個獨立的連排油缸組成,每一個油缸向下壓住每一個鉚釘,使得每一個鉚釘都鉚接完成。
所述自動消除電機鐵芯鉚釘間隙的組裝方法,24個獨立的連排油缸獨立并同時下壓,每個油缸各帶油壓監控,確保產品鉚接合格。
與現有技術相比,本發明的效果為:
本發明組裝方法,不需要人工敲打,有效地保護了鐵芯和鉚釘,24個獨立的連排油缸針對每一個鉚釘下壓,下壓的程度根據油缸所承受的力進行控制,不會產生過鉚或者虛鉚的情況,達到了使產品美觀,精確地把多鐵芯鉚接在一起,提高了生產效益。
附圖說明
圖1為電機鐵芯鉚接總體示意圖。
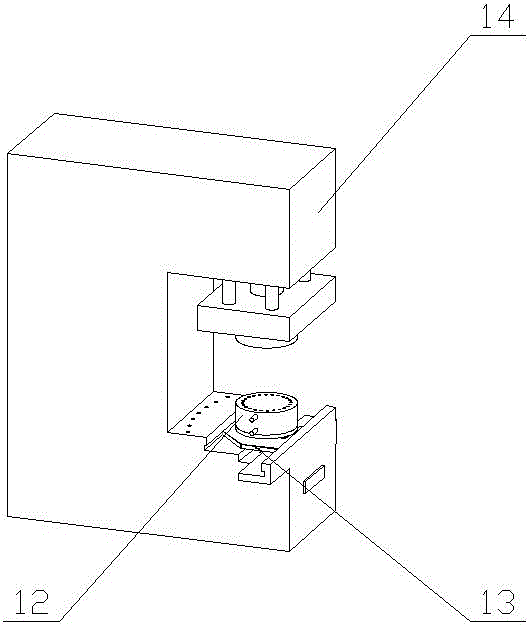
圖2為200噸C型油壓機示意圖。
1、設備臺架;2、鐵芯上料架;3、上料工位;4、定位工裝;5、裝鉚釘工位;6、鉚接工位;7、200TC型油壓機;8、上鉚釘缸;9、下料工位;10、下料機械手;11、下料臺架;12、下鉚釘缸;13、拖頂平移機構;14、壓機本體。
具體實施方式
如圖1和圖2所示,電機鐵芯鉚接裝置由設備臺架1、上料工位3、裝鉚釘工位5、鉚接工位6、下料工位9和200TC型油壓機7等主要設備構成,上料工位3、裝鉚釘工位5、鉚接工位6和下料工位9四個工位處于同一水平面中放置于設備臺架1之上;其中200TC型油壓機7由壓機本體14、托頂平移機構13和下鉚釘缸等設備構成,各設備間采用內六角螺栓連接。
電機鐵芯鉚接裝置采用碳鋼板材質。
實際運行時,裝置處于開啟工作狀態,分塊鐵芯被放置于鐵芯上料架2之上,根據電機需要的鐵芯數量,抓料機械手抓取一定數量的分塊鐵芯并錯層放入上料工位3,傳感器檢測上料是否到位后人工按下該工位的啟動按鈕,使上料完整的工位旋轉盤轉至下一個工位。
在定位工裝4中,工人按下鎖緊按鈕把鐵芯拼成圓形,并使得鐵芯上的每一個鉚釘孔處于同一垂直面中,手工把鉚釘放入鐵芯鉚釘孔內,所有鉚釘放置完成后由工作按下啟動按鈕使工位旋轉盤轉至下一個工位。
進入鉚接工位6以后,首先由光電傳感器檢測產品是否到位(如果不檢測就直接采取動作容易損壞裝置),確認后工人按下拖頂啟動按鈕,托頂平移機構13把鉚接工位6頂升,拖頂平移機構13將墊板墊在下鉚釘缸12的下面,然后托頂平移機構13復位,工位位于墊板之上,200TC型油壓機7把分塊鐵芯壓實,接著上鉚釘缸8從上方把個鉚釘分別壓實,上鉚釘缸8是由24個連排油缸所組成,每個油缸壓實每一個鉚釘后,再由下鉚釘缸12把各平頭鉚釘頭部壓變形使分塊鐵芯鉚接成為一個整體,下鉚釘缸12也是由24個連排油缸所組成,每個油缸同時并獨立上壓,上鉚釘缸8和下鉚釘缸9各自帶有油壓監控,監控數據傳輸至工控機,由工控機設定承壓的最大和最小值,確保產品鉚接合格,整個動作完成之后,200TC型油壓機主缸復位,裝鉚釘工位各機構復位,工人按下啟動按鈕,旋轉盤轉至下一個工位。
下料工位9利用光電傳感器檢測有料后,鎖緊連排油缸自動松開,工人確認松開后按下按鈕,拖頂平移機構13把鉚接完整的鐵芯塊定出工位,下料機械手10把產品取走放入物料周轉車內。
- 還沒有人留言評論。精彩留言會獲得點贊!