在制備密集型微陣列結構過程中簡便去除SU-8光刻膠的方法與流程
本發明屬于微制造技術領域,涉及金屬基底上微電鑄金屬陣列器件類,特別涉及到一種在金屬銅基底上制備密集型微陣列結構過程中簡便去除su-8光刻膠的方法。
背景技術:
隨著mems技術的迅速發展,金屬微器件在國防、航空航天、微電子、生物醫學、精密機械等領域的需求快速增長。微電鑄工藝是制作金屬微器件的有效方法之一。su-8光刻膠具有良好的力學性能、抗化學腐蝕性和熱穩定性,是制作微電鑄器件母模的理想材料。然而,微電鑄工藝結束后su-8光刻膠的去除是一個難題。常用的去膠方法是采用su-8光刻膠生產廠商microchem提供的去膠溶劑pg。由于交聯后的su-8光刻膠性質穩定,難以溶解在除強酸以外的其他溶液中。去膠溶劑pg的去膠原理是使交聯的su-8光刻膠發生溶脹,進而達到去膠目的。而對于微小狹縫、孔洞內的su-8光刻膠,用pg是難以去除的。在制作結構密集的金屬微陣列時,使用pg去除su-8光刻膠更加困難。除使用去膠溶劑pg外,有時會采用一些其他的物理去膠和化學反應去膠方法。雜志《journalofmicromechanicsandmicroengineering》2001年第2期第11卷第133-139頁采用了遠紫外準分子激光消融的方法去除了電鑄銅齒輪(60μm)上的su-8光刻膠。但是,該方法只適用于去除未曝光后烘的su-8光刻膠,對于曝光后烘后充分交聯的su-8光刻膠去除效率很低。同時由于準分子激光設備價格昂貴,使得該去膠方法成本較高、應用范圍受限。雜志《sensorsandactuatorsa:physical》2002年第1期第102卷第130-138頁采用了強酸氧化的方法去除了電鑄鎳靜電微馬達上的su-8光刻膠。雖然濃h2so4和h2o2混合液能有效地氧化去除su-8光刻膠,但由于濃h2so4和h2o2混合(通常3:1)時易產生高溫,h2o2迅速被消耗,去膠過程難以控制,非常容易導致電鑄鎳表面被嚴重侵蝕。此外,強酸氧化去膠只適用于耐腐蝕的鎳等金屬,而不耐腐蝕的銅等金屬在高溫下會與濃硫酸發生反應導致電鑄結構損壞,因此這類金屬器件去膠不能采用強酸氧化法。目前,現有的su-8光刻膠去膠方法均存在一定的局限性。因此,探索一種簡便、經濟、不損壞電鑄結構的去膠方法對于利用su-8光刻膠制作密集型金屬微陣列結構具有重要的意義。
技術實現要素:
本發明的目的是提供一種利用微電鑄工藝制作密集型金屬微陣列結構過程中簡便去除su-8光刻膠的方法。該方法從光刻掩膜板的設計角度出發,充分利用su-8光刻膠在去膠溶劑pg中的溶脹特點。在不損壞電鑄結構的前提下不僅保證了金屬陣列結構的制作精度,同時解決了利用su-8光刻膠制作密集型金屬微陣列結構時去膠困難的問題,在解決具有高密度、細線寬的金屬微結構去膠問題上具有良好的實用性。
為了達到上述目的,本發明采用的技術方案為:
一種在金屬銅基底上制備密集型微陣列結構過程中簡便去除su-8光刻膠的方法,首先,根據具體需求設計光刻膠掩膜板用于后續制作。然后,在金屬銅基底上,經過勻膠、曝光及顯影工藝對bn308光刻膠進行圖形化,制作一層bn308光刻膠膠膜作為隔離層。然后,經過勻膠、曝光及顯影工藝對su-8光刻膠進行圖形化,圖形化時預置su-8光刻膠溶脹間隙,即制作存在間隙的su-8光刻膠膠膜。最后,微電鑄銅工藝完成后,利用負膠去膜劑去除bn308光刻膠隔離層,再利用去膠溶劑removerpg使得金屬微陣列結構上的su-8光刻膠發生溶脹脫落,然后對其進行清洗,得到制作完成的金屬微陣列結構。具體步驟如下:
1)掩膜板的設計:分別設計bn308光刻膠掩膜板和su-8光刻膠掩膜板。bn308光刻膠掩膜板設計圖形與需要制作的微陣列結構圖形保持一致。su-8光刻膠掩膜板設計圖形包括微陣列結構圖形和溶脹間隙圖形兩部分,其中微陣列結構圖形與bn308光刻膠掩膜板圖形保持一致,此外需要在相鄰微陣列圖形之間添加條狀的溶脹間隙圖形,溶脹間隙圖形的寬度尺寸設計為微陣列結構圖形間距尺寸的
2)基板預處理:首先采用研磨拋光機對金屬銅基底進行研磨拋光處理,去除表面缺陷并獲得鏡面效果,使金屬基底表面粗糙度小于0.04μm。然后使用丙酮棉球擦拭,接著依次使用丙酮、乙醇溶液對基板進行超聲清洗。超聲清洗后使用去離子水沖洗干凈并吹干,最后放入烘箱中烘干備用。
3)bn308光刻膠膠膜制作:使用臺式勻膠機在基板上涂覆bn308光刻膠,然后通過前烘、曝光、顯影工藝制作出帶有微陣列結構圖形的bn308光刻膠膠膜,并對所得的bn308光刻膠膠膜進行烘烤堅膜。具體為:
采用臺式勻膠機在基板上涂覆制作bn308光刻膠膠膜,bn308光刻膠的甩膠參數為低速轉500~700rpm,時間6~9s;高速轉2000~2300rpm,時間20~30s。然后在熱板上進行前烘工藝,前烘溫度為70~85℃,時間為20~30min。冷卻后進行曝光,曝光在suss光刻機上進行,曝光劑量為350~400mj/cm2,曝光時使用帶有微陣列結構圖形的bn308光刻膠掩膜板。曝光完成后,進行bn308光刻膠顯影工藝,分別使用負膠顯影劑、負膠清洗劑、丙酮進行顯影。顯影完成后進行后烘堅膜工藝,后烘溫度55~65℃,時間為1~1.5h,得到帶有微陣列結構圖形的bn308光刻膠膠膜。
4)su-8光刻膠膠膜制作:在圖形化的bn308光刻膠膠膜上進行su-8光刻膠膠膜制作工藝。通過甩膠、前烘、曝光、后烘、顯影工藝,得到帶有微陣列結構和溶脹間隙圖形的su-8光刻膠膠膜。具體為:
su-8光刻膠的甩膠參數為低速轉500~700rpm,時間6~9s;高速轉1500~1800rpm,時間20~30s。然后進行前烘工藝,前烘溫度和時間分別為:65℃,30min;70℃,10min;75℃,10min;80℃,10min;85℃,1h,然后冷卻至室溫。冷卻后進行曝光,曝光在suss光刻機上進行,曝光時間為70~80s,曝光劑量為330~380mj/cm2,曝光時使用帶有微陣列結構和溶脹間隙圖形的su-8光刻膠掩膜板。曝光完成后,進行后烘堅膜工藝,后烘溫度為65~75℃,時間為0.5~1h。后烘冷卻后,進行su-8光刻膠顯影工藝,利用su-8光刻膠顯影液和乙醇進行顯影,得到帶有微陣列結構和溶脹間隙圖形su-8光刻膠膠膜。
5)微電鑄銅
將制作好的膠膜放入電鑄液中進行微陣列結構的電鑄。電鑄液配方為:cuso4·5h2o(220g/l)、nacl(60mg/l)、濃h2so4(50g/l)。電鑄溫度為20~30℃,電鑄液ph值為0.8~1.0,電流密度為1a/dm2,電鑄時間為4h。
6)平坦化處理
通過研磨去除鑄層表面的缺陷獲得平整表面,并將鑄層高度研磨至50μm~55μm,并用去離子水清洗研磨后的鑄層。
7)去除bn308光刻膠隔離層
將待去膠的金屬微陣列結構放入水浴加熱的負膠去膜劑溶液中,水浴85℃加熱10min~20min,直至bn308光刻膠隔離層完全溶解,將其拿出并依次用丙酮、乙醇溶液漂洗干凈。
8)去除su-8光刻膠
將留有su-8光刻膠的金屬微陣列結構放入水浴加熱的去膠溶劑removerpg中,水浴85℃加熱30min,使su-8光刻膠發生溶脹脫落,然后將其拿出依次用丙酮、乙醇、去離子水漂洗干凈即得到制作完成的金屬微陣列結構。
本發明的有益效果:本發明提供一種基于uv-liga技術在金屬基底上制作微陣列結構的方法,通過預置su-8光刻膠溶脹間隙和添加bn308光刻膠隔離層的方法解決了制作密集型金屬微陣列時去膠困難的問題,保證了微器件的使用性能,同時該方法打破了細微金屬陣列結構去膠只能借助機械物理和化學反應等外部手段的局限。根據具體需求,制作的微陣列結構的間距尺寸可大于25μm小于200μm,結構高度小于100μm。本發明具有去膠方便徹底、工藝簡單、微結構形貌完好等優點。
附圖說明
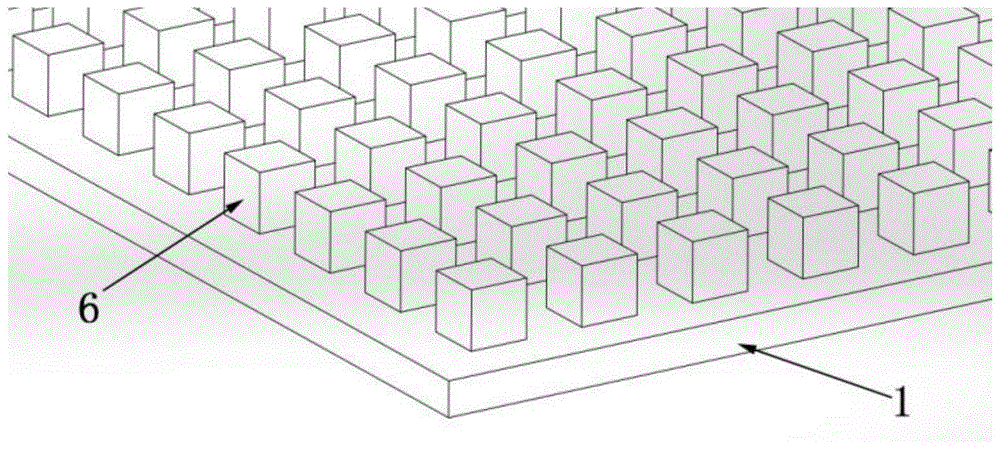
圖1為細微金屬陣列示意圖;
圖2為bn308光刻膠膠膜;
圖3為bn308光刻膠曝光;
圖4為bn308光刻膠顯影效果圖;
圖5為su-8光刻膠膠膜;
圖6為su-8光刻膠曝光;
圖7為su-8光刻膠顯影效果圖;
圖8(a)為微電鑄示意圖;
圖8(b)為微電鑄效果圖;
圖9為bn308光刻膠去除效果圖;
圖10為su-8光刻膠去除效果圖;
圖中,1金屬銅基底,2bn308光刻膠膠膜,3bn308光刻膠掩膜板,4su-8光刻膠膠膜,5su-8光刻膠掩膜板,6金屬銅鑄層,7電鑄陽極,8電鑄陰極,9電鑄液。
具體實施方式
以下結合附圖和技術方案詳細說明本發明具體的實施方式。
一種在金屬銅基底上制備密集型微陣列結構過程中簡便去除su-8光刻膠的方法,首先,根據具體需求設計光刻膠掩膜板用于后續制作。然后,在金屬銅基底上,經過勻膠、曝光及顯影工藝對bn308光刻膠進行圖形化,制作一層bn308光刻膠膠膜作為隔離層。然后,經過勻膠、曝光及顯影工藝對su-8光刻膠進行圖形化,圖形化時預置su-8光刻膠溶脹間隙,即制作存在間隙的su-8光刻膠膠膜。最后,微電鑄銅工藝完成后,利用負膠去膜劑去除bn308光刻膠隔離層,再利用去膠溶劑removerpg使得金屬微陣列結構上的su-8光刻膠發生溶脹脫落,然后對其進行清洗,得到制作完成的金屬微陣列結構。
例案:在銅基底上制作如圖1所示的密集型金屬微柱陣列結構,陣列為200×200的方陣,單個微柱尺寸為50×50×50μm,微柱間距50μm,銅基底的尺寸為63×63×5mm,具體步驟如下:
1)掩膜板的設計
分別設計bn308光刻膠掩膜板和su-8光刻膠掩膜板。bn308光刻膠掩膜板設計圖形為200×200的方陣圖形,其中單個微柱圖形尺寸為50×50μm,微柱間距尺寸為50μm。su-8光刻膠掩膜板設計圖形包括微陣列結構圖形和溶脹間隙圖形兩部分,其中微陣列結構圖形與bn308光刻膠掩膜板圖形保持一致,此外需要在相鄰微陣列圖形之間添加條狀的溶脹間隙圖形,溶脹間隙圖形的寬度尺寸設計10μm。
2)基板預處理
首先,采用精密研磨拋光機對金屬銅基底1進行研磨、拋光,使基板表面粗糙度ra小于0.04μm;然后擦除基板表面污物,依次使用丙酮、乙醇對基板進行超聲清洗各15min,最后用氮氣將基板吹干,并將其放入120℃的烘箱中烘焙2小時。
3)bn308光刻膠膠膜制作
bn308光刻膠膠膜2制作工藝在臺式勻膠機上進行。bn308光刻膠膠膜2的甩膠參數為:低速轉600rpm,時間9s;高速轉2200rpm,時間30s。然后在熱板上進行前烘工藝,前烘溫度為85℃,時間為30min。冷卻后使用bn308光刻膠掩膜板3進行曝光,曝光在suss光刻機上進行,如圖3所示,曝光劑量為375mj/cm2。曝光完成后,進行bn308光刻膠顯影工藝,分別使用負膠顯影劑、負膠清洗劑、丙酮進行顯影。顯影完成后進行后烘堅膜工藝,后烘溫度65℃,時間為1h30min,得到的膠膜如圖4所示。
4)su-8光刻膠膠膜制作
su-8光刻膠膠膜4制作工藝在臺式勻膠機上進行。su-8光刻膠膠膜4的甩膠參數為低速轉600rpm,時間9s;高速轉1800rpm,時間30s。然后進行前烘工藝,前烘溫度和時間分別為:65℃,30min;70℃,10min;75℃,10min;80℃,10min;85℃,1h,然后冷卻至室溫。冷卻后使用su-8光刻膠掩膜板5進行曝光,曝光在suss光刻機上進行,光刻掩膜如圖6所示,曝光時間為80s,曝光劑量為330mj/cm2。曝光完成后,進行后烘堅膜工藝,后烘溫度為65℃,時間為30min。后烘冷卻后,進行su-8光刻膠顯影工藝,利用su-8光刻膠顯影液和乙醇進行顯影,得到的膠膜如圖7所示。
5)微電鑄銅
將紫銅板作為電鑄陽極7,制作好的膠膜作為電鑄陰極8放入電鑄液9中進行金屬微柱陣列結構的電鑄。電鑄液9配方為:cuso4·5h2o(220g/l)、nacl(60mg/l)、濃h2so4(50g/l)。電鑄溫度為20~30℃,電鑄液ph值為0.8~1.0,電流密度為1a/dm2,電鑄時間為4h。電鑄后效果如圖8(b)所示。
6)平坦化處理
通過研磨去除金屬銅鑄層6表面的缺陷獲得平整表面,并將鑄層高度研磨至50μm~55μm,隨后用去離子水清洗。
7)去除bn308光刻膠隔離層
將待去膠的金屬微柱陣列結構放入負膠去膜劑溶液中,水浴85℃加熱10min,直至bn308光刻膠隔離層完全溶解,將其拿出并依次用丙酮、乙醇溶液漂洗干凈。
8)去除su-8光刻膠
將留有su-8光刻膠的金屬微柱陣列結構放入去膠溶劑removerpg中,水浴85℃加熱30min使su-8光刻膠發生溶脹脫落,然后將其拿出依次用丙酮、乙醇、去離子水漂洗干凈即得到去膠完成的金屬微柱陣列結構,如圖10所示。
最終制作的金屬銅微柱陣列結構平均高度為54.3μm,平均間隔寬度為51.9μm。
以上所述實施例僅表達本發明的實施方式,但并不能因此而理解為對本發明專利的范圍的限制,應當指出,對于本領域的技術人員來說,在不脫離本發明構思的前提下,還可以做出若干變形和改進,這些均屬于本發明的保護范圍。
- 還沒有人留言評論。精彩留言會獲得點贊!