鍛造操作機平衡軸修理專用工裝的制作方法
本實用新型涉及自由鍛造設備領域,尤其涉及鍛造操機墻板結構技術領域,特別涉及一種鍛造操作機平衡軸修理專用工裝。
背景技術:
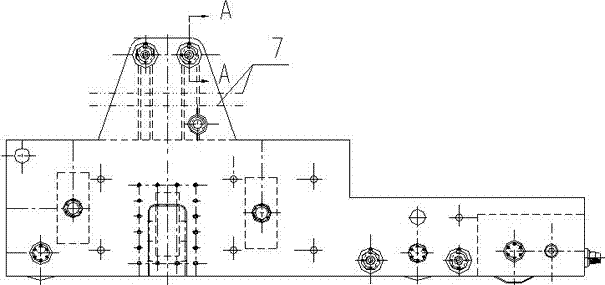
鍛造操作機車體由左右兩塊車體墻板(圖3中標注左半車體8和右半車體9)及平衡軸部件(圖4)聯結在一起構成,如圖1、2、3、4所示,用于承重、限制提升缸自由度、同步左右提升缸的動作、聯結并拉緊車體左右兩部分墻板。當平衡軸部件損壞時,需分離左右兩部分車體墻板后,方可拆下平衡軸部件。工作量大,按常規修理方法作業時間長,停機損失大。
傳統的修理方案按以下步驟進行:拆除車體后部液壓站及液壓管線14;拆除車體中部鉗桿15;松平衡軸內拉桿螺母10;支撐左右兩半車體墻板(圖3中標注左半車體8和右半車體9);并向兩側移動至車體墻板與中間套12分離脫出;拆平衡軸部件:抽出拉桿13,吊出外層套11及中間套12;更換損壞的零件,裝配。
以上方案作業效率低、工作強度大。影響作業效率及作業強度的因素有以下幾點:1、液壓站結構復雜、重量大、液壓管線多;2、拆裝及清理過程繁索(例:對于16噸左右的中型操作機來說,傳統修理方案耗時不小于三周);3、兩半車體為異型件,重量大,尺寸大,移動并分離車體困難,安全系數低;(例:對于16噸左右的中型操作機來說,單片車體的重量約為8噸,尺寸約為7m*3m)。
技術實現要素:
本實用新型的目的在于克服上述現有技術中存在的鍛造操作機平衡軸傳統修理方案作業效率低、工作強度大的缺點而提供一種實現快速修理平衡軸部件的鍛造操作機平衡軸修理專用工裝。
本實用新型的技術方案是這樣實現的:一種鍛造操作機平衡軸修理專用工裝,包括八個翅板、八個肋板和四個定位導柱;操作機包括兩塊墻板,在其中一塊墻板的每面布置兩個定位導柱,每個定位導柱上下兩端分別布置兩個翅板,定位導柱上下兩端的翅板分別位于切割線的上下兩側,每個翅板與一個肋板共同焊接在墻板上。
肋板有兩條直角邊,其中一條直角邊與翅板焊接,另一條直角邊與墻板焊接。肋板用于減小焊接變型,并增加翅板與車體聯接強度及剛度。
定位導柱是中間大兩端小的臺階軸結構,翅板上加工有可與定位導柱兩端相配合的圓孔,定位導柱兩端小臺階直徑與翅板上的圓孔相配合。中部大臺階長度用于限定上、下兩塊翅板間的距離。
將專用工裝焊在一側半片車體墻板上,在平衡軸安裝孔位置進行切割,將原整體墻板改為分體結構,就可實現在不分離左右兩半車體的情況對平衡軸部件進行修復或更換。通過專用工裝將切割下的部分復位、通過增加定位板實現兩半車體聯結固定,車體改造為永久的分體結構。復位及固定能保證復位精度及聯結強度。
本實用新型的技術方案產生的積極效果如下:本實用新型的專用工裝通過切割車體實現了分體,省去了傳統修理方案中1、2、4三步。而這三個步驟也正是耗時最多,作業強度最大的兩步。切割車體并復位、修理損壞部件所耗時間僅為傳統方案的二分之一,且作業強度小。改造后的分體車體墻板可重復拆卸,以后每次修理都很方便。
附圖說明
圖1為操作機結構結構示意圖。
圖2為車體墻板結構示意圖之一。
圖3車體墻板結構示意圖之二。
圖4為圖2中A-A的結構示意圖。
圖5為本實用新型鍛造操作機平衡軸修理專用工裝的結構示意圖。
圖6為墻體上切割線的示意圖。
圖7為本實用新型的專用工裝切割后的車體墻板結構示意圖。
圖中標注為:1、翅板;2、肋板;3、定位導柱;4、上定位板;5、下定位板;6、鉸制孔螺栓;7、切割線;8、左半車體;9右半車體;10、拉桿螺母;11、外層套;12中間套;13拉桿;14、液壓站及液壓管線;15、中部鉗桿。
具體實施方式
鍛造操作機平衡軸修理專用工裝,如圖5、6、7所示,包括八個翅板1、八個肋板及定位導柱3四件。操作機墻板每面布置兩件導柱,每件導柱上下兩端布置兩件翅板。上、下翅板分別位于切割線上、下兩側。每件翅板與一件肋板共同焊接在車體上。翅板上加工有可與定位導柱兩端相配合的圓孔。肋板有兩條直角,兩條直角邊分別與車體及翅板焊接為一體。肋板用于減小焊接變型,并增加翅板與車體聯接強度及剛度。翅板與肋板需有足夠的厚度,在受力時工裝無明顯變形。定位導柱是中間大兩端小的臺階軸結構,兩端小臺階直徑與翅板上的孔D相配合,須控制配合間隙,以確保復位精度。中部大臺階長度L用于限定上、下兩塊翅板間的距離。
翅板在分割車體墻板前須焊在車體上,肋板用于消除焊接翅板的變形,提高翅板剛度。翅板間的距離L由定位導柱中部臺肩的尺寸決定。可確保切割下的部分復位時在空間位置相對位置上不變。定位導柱兩端直徑D與翅板上的孔配合間隙不得大于0.1mm,否則無法保證復位精度。切割車體為上、下兩部分后,通過上述專用工裝可將車體上部“駝峰”支撐在下半塊車體上。此時,上、下兩部分可以分離以便修理,復位時又能保證相對位置不變,即保證了增加定位板及修理后復時的定位精度。
切割完車體后,增加上定位板4、下定位板5分別與車體墻板的上下兩部分焊在一起。這兩塊定位板用于將分體墻板上下兩部分可靠地聯結起來,上、下兩塊用鉸制孔螺栓6定位并緊固,兩塊定位板上的孔與鉸制孔螺栓配合部分應為過渡配合,否則定位精度及壽命無法保證;完成分體墻板改造后須去除專用工裝。通過上述改進,以后修理平衡軸部件時只需執行傳統修理方案中的3、5兩步,將進一步縮提高作業效率,降低作業強度。
- 還沒有人留言評論。精彩留言會獲得點贊!